自动长条四轴液压夹具 数控机床工装夹具车间的全自动厂家直供解决方案
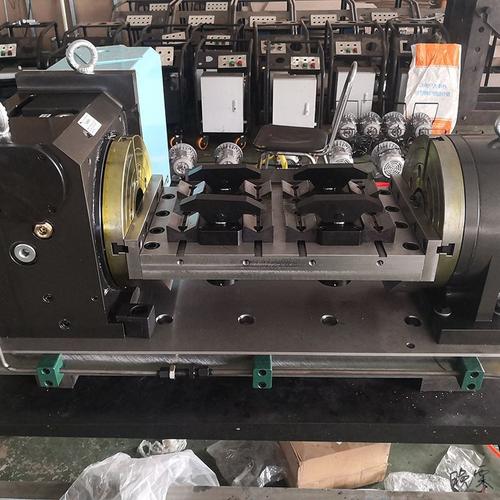
在数控机床加工领域,工装夹具的性能直接决定了加工效率、精度和稳定性。尤其对于长条类零件(如轴类、导轨、梁类结构件)的大批量生产,传统手动夹具或单轴夹具往往难以兼顾效率与刚性。自动长条四轴液压夹具的出现,为工装夹具车间带来了全新的全自动解决方案,而选择厂家直供模式,更能实现从成本到服务的全方位优化。
一、自动长条四轴液压夹具的核心优势
1. 四轴联动,实现多工位同步夹紧
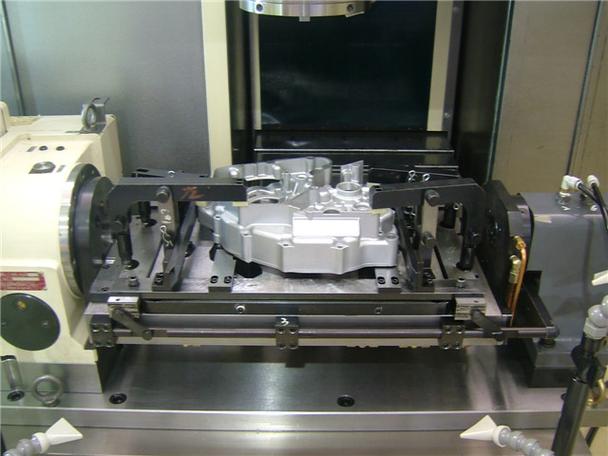
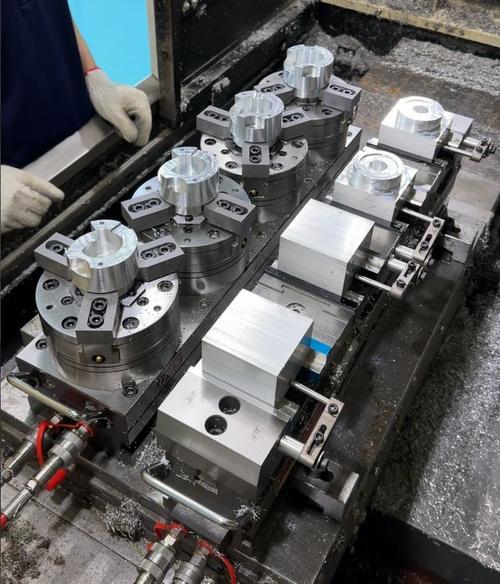
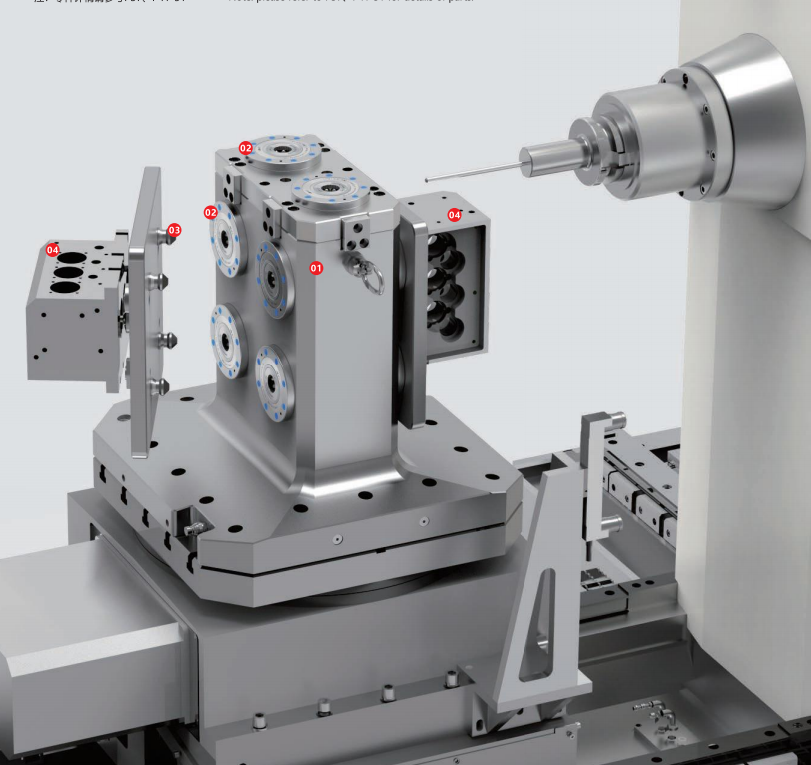
所谓“四轴”,通常指四个独立的液压驱动单元,可分别控制四条夹紧臂或压板。针对长条形零件,四个夹紧点沿长度方向分布,能够有效抑制切削过程中的振动和变形。全自动控制下,四轴可同步动作,也可根据工艺需求分组独立控制,适应不同长度、不同刚性的工件。
2. 液压驱动带来的高刚性与稳定性
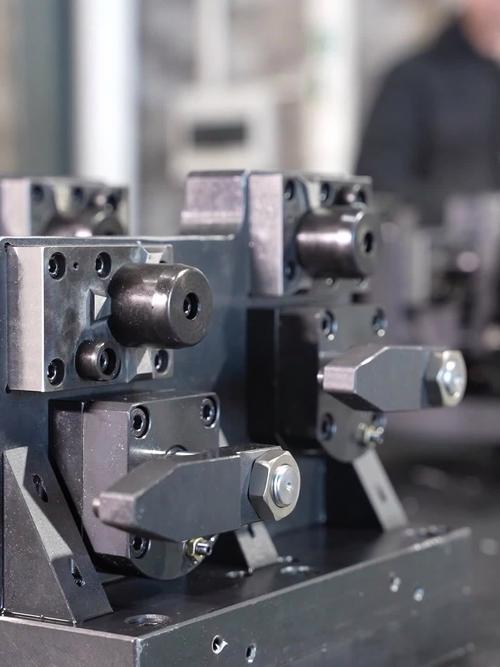
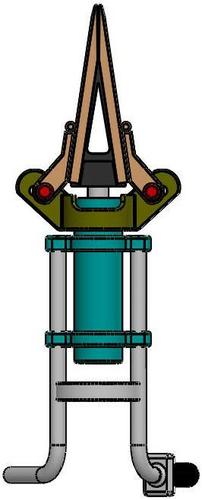
液压夹具相比气动夹具,具有更高的夹紧力和更好的刚性。液压油不可压缩,夹紧后不易松动,特别适合重切削、断续切削等苛刻工况。液压系统可配备蓄能器,在突然断电时仍能保持夹紧力,避免工件飞出,提升安全性。
3. 全自动控制,无缝对接数控机床
现代自动长条四轴液压夹具通常配备电磁阀、压力传感器和PLC接口,可与机床的M代码或宏程序直接通讯,实现“机床控制夹具”的自动化流程。操作者只需装料、按循环启动,夹具自动完成定位、夹紧、松开全过程,大幅减少辅助时间,一人可看管多台机床。
4. 专为长条零件优化的结构设计
- 夹具体采用高强度铸铁或焊接钢结构,经时效处理,长期使用不变形。
- 夹紧点可调,适应不同长度工件,减少专用夹具种类。
- 可选配自动对中功能,保证长条零件在长度方向上的定位一致性。
二、工装夹具车间的全自动升级路径
传统夹具车间常面临以下痛点:夹具品种多、换型慢、依赖熟练工、精度一致性差。引入全自动长条四轴液压夹具后,车间可实现:
1标准化与模块化:将长条零件按截面和长度分组,用一套可调液压夹具覆盖多个品种,减少夹具库存。
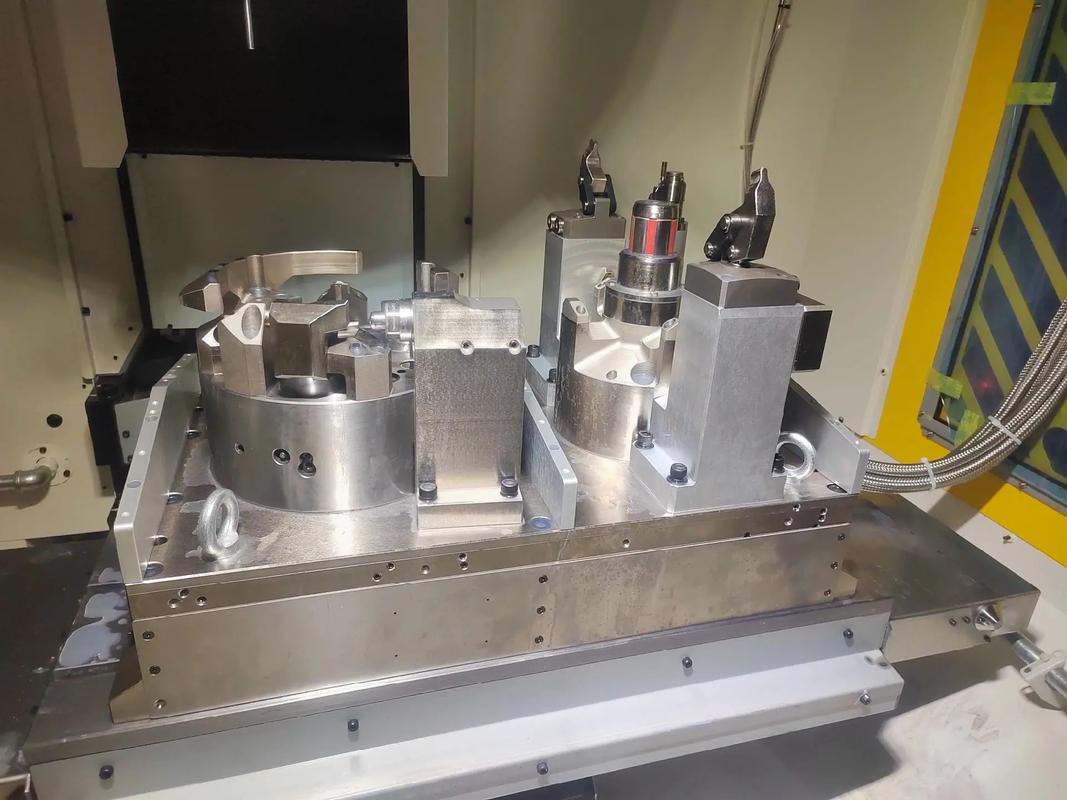
2自动化集成:夹具与数控机床、上下料机械手组成柔性加工单元,实现无人化夜班生产。
3数据可追溯:液压压力、夹紧位置等参数可上传至MES系统,实现过程质量监控。
三、厂家直供模式的价值
选择“自动长条四轴液压液压夹具”的厂家直供,而非通过中间商,终端用户可获得:
- 成本优势:省去中间环节,同等配置下价格通常降低15%~30%。
- 技术对接高效:厂家工程师直接与车间技术人员沟通工况、节拍、精度要求,提供定制化方案。
- 交期更短:标准模块备库,非标改动生产排期优先,通常常规型号2~4周可交付。
- 售后无死角:从液压站、阀组到夹具体,单一责任方,避免扯皮;厂家提供上门调试和操作培训。
需要注意的是,厂家直供应考察其是否具备:真实的加工能力(如大型龙门铣、镗床)、液压系统自主设计能力、以及数控机床夹具的行业案例。仅靠贴牌组装的“厂家”难以提供持续的技术支持。
四、典型应用场景与选型要点
适用场景:
- 数控铣削/加工中心上的长条钢件、铝件批量加工
- 龙门加工中心上的长导轨、横梁类零件
- 专机或柔性线上需要多工位同步夹紧的场合
选型要点:
1. 夹紧力:根据切削力计算,建议安全系数≥1.5。液压系统压力通常选7~16MPa。
2. 重复定位精度:液压夹具重复定位精度可达0.02~0.05mm,高精度场合选配锥销或端面定位。
3. Automation interface:确认与机床的I/O信号类型(24V直流或继电器),是否需要总线通讯(Profinet、EtherCAT等)。
4. 防屑与维护:长条零件加工产生大量切屑,夹具需有防屑盖板或吹气清洁接口。
五、趋势与
随着数控机床向高精、高效、复合化发展,工装夹具不再是简单的“辅助工具”,而是决定加工节拍与质量的关键环节。自动长条四轴液压夹具,配合厂家直供的技术服务,正帮助越来越多的夹具车间实现“装夹全自动、精度一致、换型快捷”的目标。若您正为长条零件加工的效率瓶颈困扰,不妨向专业夹具厂家提供图纸与节拍要求,获取一套针对性方案,通常会在数月内收回改造成本。
如若转载,请注明出处:http://www.58818822.com/product/47.html
更新时间:2026-09-23 14:46:15