台湾正品进口定做内撑涨夹头座 数控高精密气动液压内胀反张夹具的技术解析与应用
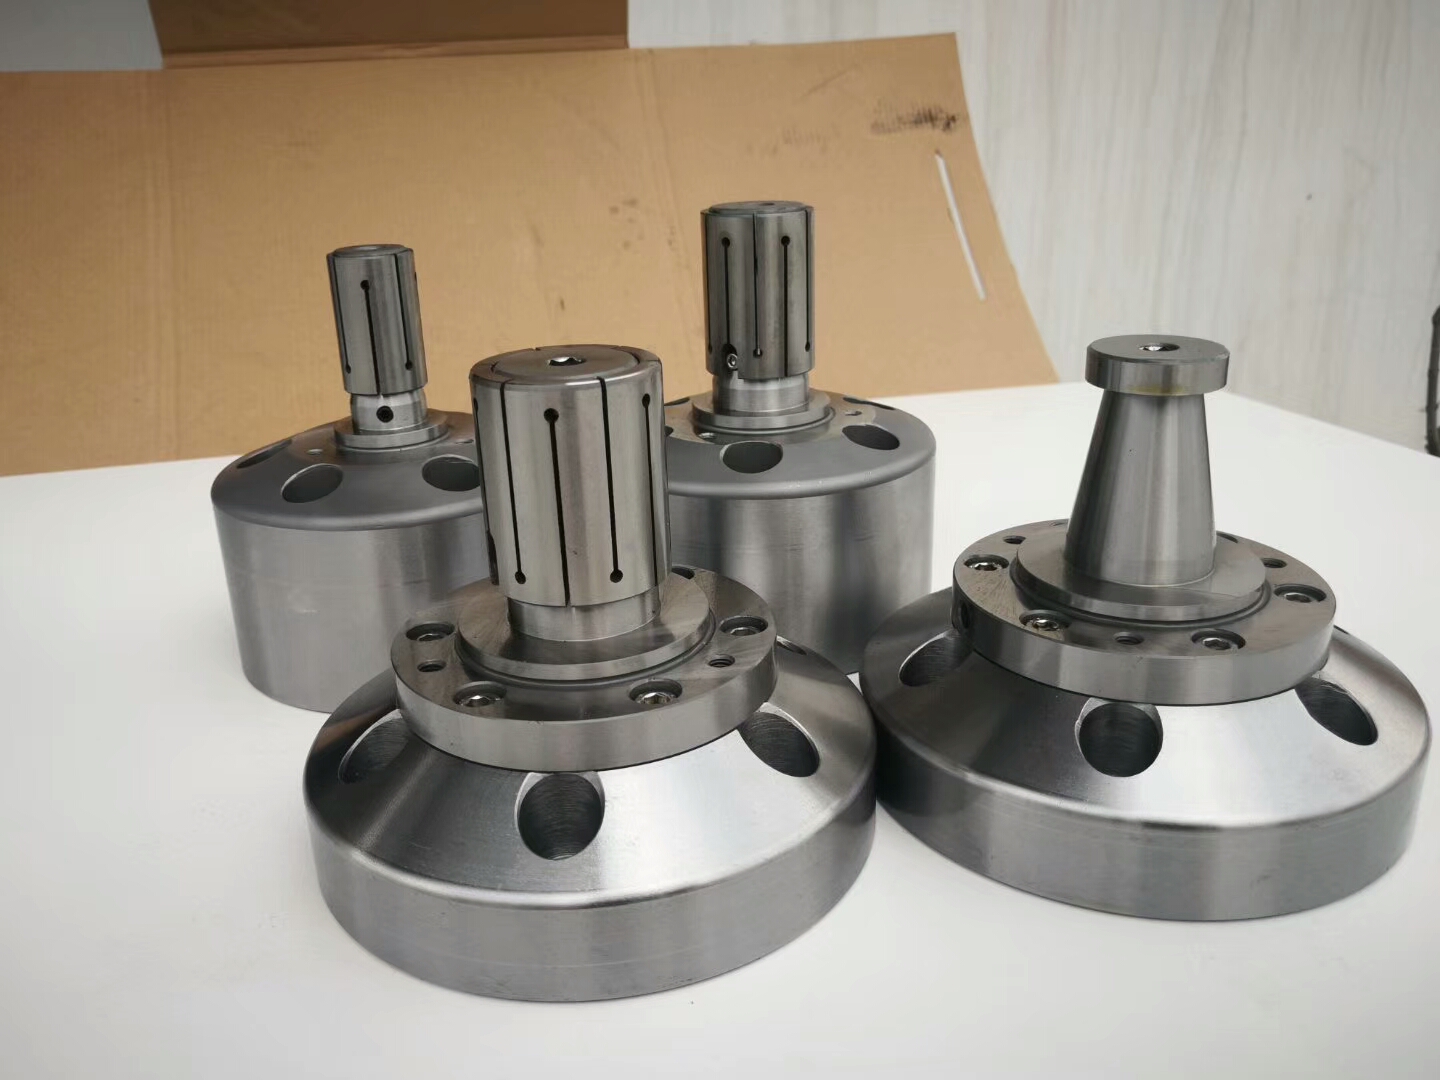
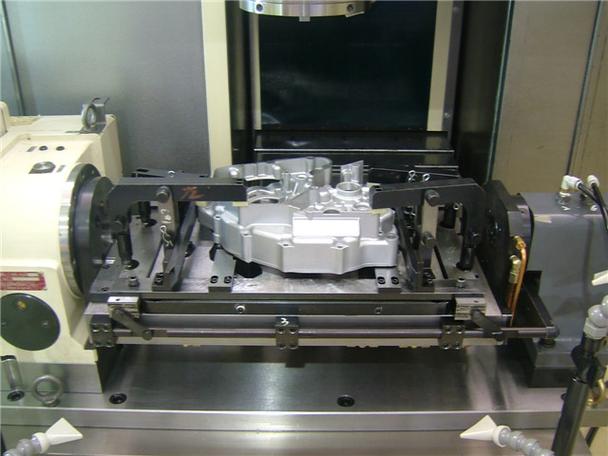
在数控加工领域,工件的装夹方式直接影响加工精度、效率与稳定性。对于环形、套筒形及薄壁类零件的内孔定位与夹持,传统卡盘往往难以满足高同心度与低变形的要求。此时,来自台湾的正品进口定做内撑涨夹头座,结合数控高精密气动液压内胀反张夹具技术,成为解决此类工艺难题的关键方案。本文将围绕这一细分领域的核心概念、技术优势、选型要点及应用场景展开系统阐述。
一、什么是内撑涨夹头座与内胀反张夹具
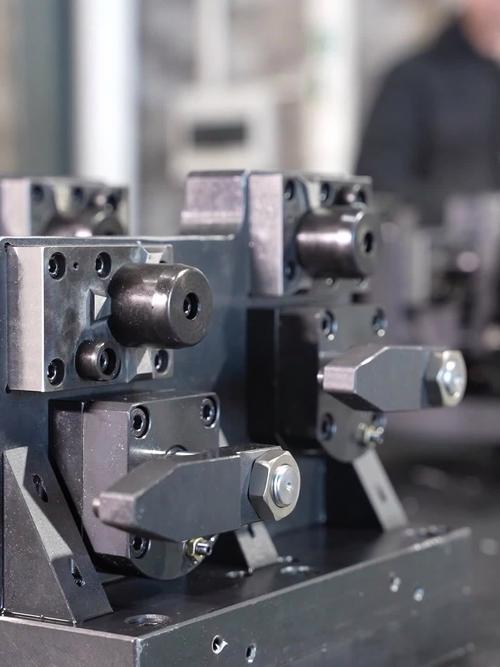
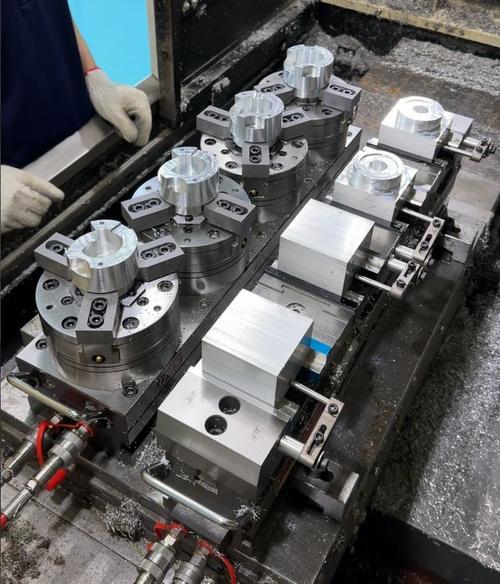
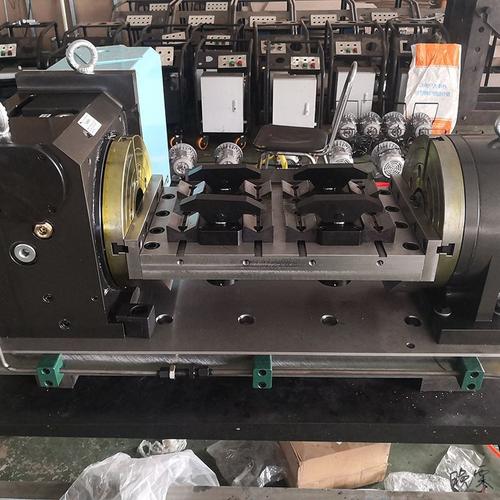
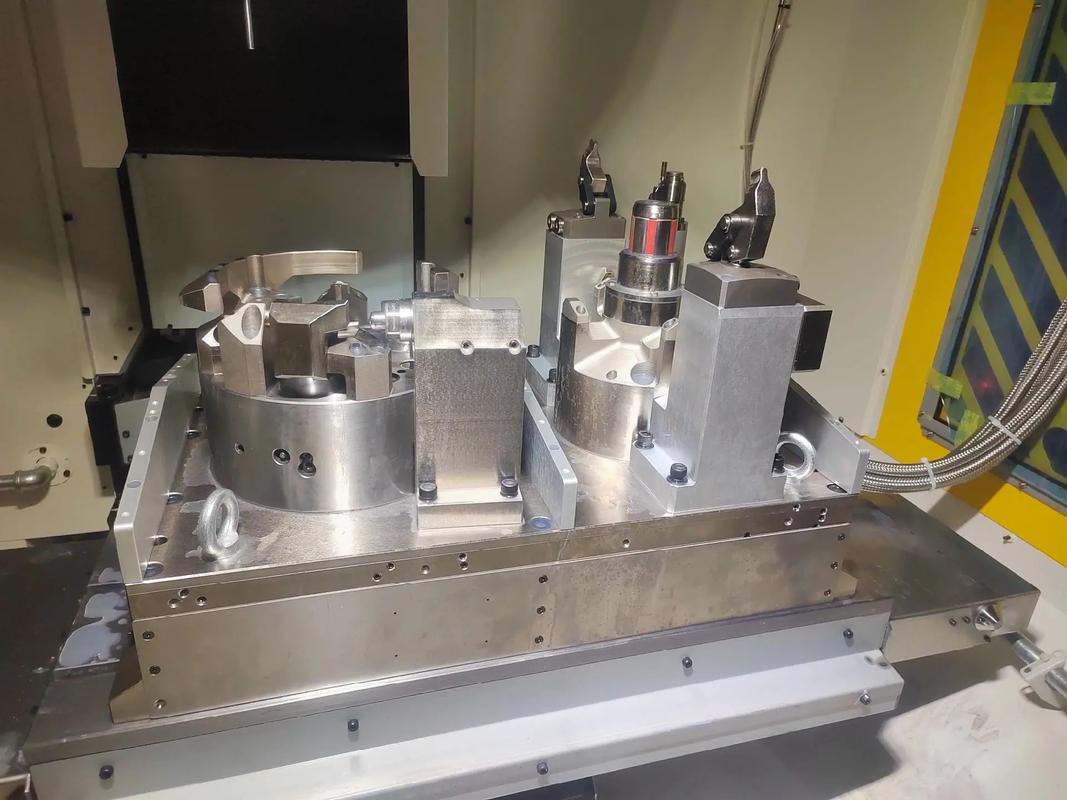
内撑涨夹头座是一种安装于机床主轴或刀塔上的夹具基座,用于承载可膨胀的涨套或涨头,通过径向向外扩张的方式从工件内孔进行定位与夹紧。所谓“内撑”,是指夹具受力方向为从内向外撑紧工件内壁;“反张”则强调在松开时夹具缩回,以便装卸工件。这种结构特别适合加工齿轮坯、轴承环、法兰盘、套筒、薄壁管件等以内孔为基准的零件。
台湾地区在精密夹具制造方面积累了数十年经验,其正品进口的定做内撑涨夹头座通常采用优质合金钢、经过精密研磨与热处理,具有极高的尺寸一致性和耐用性。用户可以根据工件内径、长度、公差要求提供定制化尺寸与接口,实现与数控车床、磨床、加工中心的高效集成。
二、气动与液压驱动的差异与选择
驱动方式是这类夹具的核心技术分支。气动内胀反张夹具以压缩空气为动力源,具有响应速度快、清洁环保、维护成本低等优点。通常气动夹紧力相对液压较小,适合轻切削、精密磨削或薄壁工件;但现代增压气动系统也可达到较高夹紧力。
液压内胀反张夹具则采用液压油作为介质,夹紧力大且平稳,刚性强,适合重切削、大扭矩加工场合。液压系统还易于实现精确的压力控制与过载保护,避免工件因夹紧力过大而变形。台湾高端液压夹具常配备保压阀与安全回路,确保断电或断油时工件不会松脱。
选择气动还是液压,需综合考量工件材质、切削力、壁厚、精度要求和生产节拍。多数情况下,精车与磨削可优先考虑气动或气液增压,粗车与重载加工建议采用纯液压驱动。
三、高精密数控夹具的设计要点
- 重复定位精度:优质内撑涨夹头座应保证重复定位精度在0.005mm以内。这要求涨套与基座配合面经过精密磨削,且采用弹性回复良好的材料。
- 涨套结构:常见有弹簧钢涨套、多瓣式涨头与橡胶涨套。弹簧钢涨套适用于小范围尺寸变动,多瓣式可提供更大扩张量,橡胶涨套则对薄壁件更友好、不易划伤。
- 防变形设计:针对薄壁环件,应使用多点均匀分布的涨紧力或增大接触面积,避免局部应力集中造成的椭圆变形。
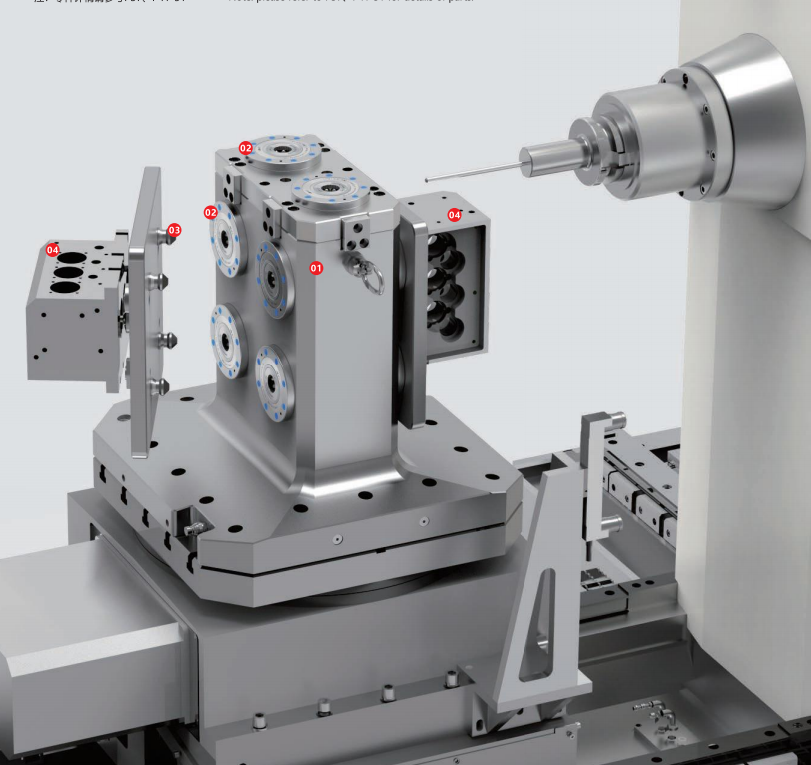
- 接口与快换:为适应柔性生产,台湾进口定做产品常采用模块化接口,如ISO、DIN、VDI或定制法兰,支持快速更换涨头。
- 防护与排屑:内部需设防尘密封,防止切削液与铁屑进入驱动腔;必要时增加吹气清洁功能,延长使用寿命。
四、典型应用场景
- 汽车零部件:变速器齿环、同步器环、轴承套圈的内孔定位精车与磨削。
- 航空航天:薄壁衬套、液压缸筒、精密环件的内撑加工。
- 电子与医疗:小型精密套筒、镜筒、连接器壳体的数控车削。
- 模具行业:导套、浇口套的内孔精加工与同心度控制。
例如,在加工一个外径80mm、壁厚仅3mm的薄壁钢环时,若使用三爪卡盘外夹,极易产生三角变形。改为内撑涨夹头座配气动内胀反张夹具,从内孔均匀撑紧,切削力由整个圆周承担,圆度可稳定控制在0.01mm以内,表面粗糙度也显著改善。
五、选购与定做建议
- 认准台湾正品渠道:要求供应商提供原产地证明、材质报告与精度检测数据,避免山寨品造成精度损失。
- 提供详细工况:包括工件图纸、内孔尺寸与公差、材料、加工余量、切削参数、机床接口等,以便厂家定做最合适的涨套与基座。
- 关注夹紧力可调性:气动需配精密调压阀,液压需配比例阀或减压阀,以适应不同壁厚工件。
- 考虑自动化集成:若用于自动上下料,应选择带位置检测传感器与吹气清洁接口的型号,方便接入PLC控制。
- 售后与备件:涨套属于易损件,应确保厂家能长期提供同精度替换件与技术支援。
六、
台湾正品进口定做内撑涨夹头座与数控高精密气动液压内胀反张夹具,代表了内孔定位夹持的高端解决方案。其价值不仅在于高精度与高刚性,更在于通过定制化设计,有效解决薄壁、易变形零件的加工瓶颈。随着智能制造与柔性生产的推进,这类夹具将进一步融合传感、快换与智能控制技术,成为精密数控加工不可或缺的基础装备。对于追求品质与效率的制造企业而言,选择正规渠道的台湾定做产品,并与专业工艺人员充分沟通工况,是实现稳定量产与降本增效的明智路径。
如若转载,请注明出处:http://www.58818822.com/product/44.html
更新时间:2026-09-23 10:24:08